Ремонт головки блока цилиндров двигателя
Головка блока современного двигателя — это сложный комплекс узлов и механизмов. И когда речь идет о капитальном ремонте мотора, то полноценное восстановление этих механизмов едва ли не сложнее традиционных операций — расточки цилиндров и шлифовки коленчатого вала — вместе взятых. В данной статье мы поговорим, как произвести ремонт головки блока цилиндра двигателя: снятие и разборка, а также дефектовка головки блока.
�� Снимаем головку блока цилиндров
Если установлено, что головка блока нуждается в ремонте, ее в подавляющем большинстве случаев приходится снимать с двигателя. Исключение составляют только работы по замене некоторых уплотнений — например, маслосъемных колпачков. А раз так, то перед началом работы стоит обзавестись запчастями, без которых потом все равно не обойтись. Для этого используют наборы, включающие прокладку головки и все прокладки и сальники, расположенные выше нее. У дизелей в такой набор прокладка головки обычно не входит, и ее приходится приобретать отдельно.
Перед демонтажом желательно проверить взаимное положение коленчатого и распределительного валов, совместив соответствующие метки. Для отечественных двигателей такая операция не обязательна, но у некоторых иностранных моторов с достаточно сложной установкой фаз газораспределения иногда полезно даже нанести дополнительные метки.
Обычно технология демонтажа головки достаточно подробно излагается в руководствах по ремонту автомобилей конкретных моделей. Но есть и некоторые общие приемы, среди которых стоит отметить следующие. При отворачивании болтов крепления головки их сначала поочередно ослабляют их на 0,5—1 оборот, начиная со средних, и только затем выворачивают полностью. Это исключает коробление головки из-за неравномерных усилий, когда один из соседних болтов полностью затянут, а другой совсем отпущен.
У большинства иностранных машин к головке блока подходит множество вакуумных трубок. Если нет схемы вакуумных соединений данной модели, то все разъединяемые магистрали надо пометить или зарисовать. Не стоит полагаться на память, даже если трубок мало: ошибка при сборке может привести к большой потере времени.
�� Разборка головки блока цилиндров
После снятия головку необходимо полностью разобрать и вынуть клапаны. Для снятия пружин клапанов используют приспособления рычажного типа: на снятой головке удобнее те из них, которые одновременно с нажатием на тарелку и пружины толкают клапан в противоположную сторону. При отсутствии таковых можно пользоваться традиционными съемниками.
Некоторые “умельцы” разбирают головку сильным ударом молотка по тарелке пружины через стальную трубу. Этого делать нельзя, особенно если предполагается использовать старые клапаны. После “ударной” разборки на стержне клапана всегда остаются засечки от тарелки пружины, и как раз в том месте, где ходит маслосъемный колпачок. Легко также погнуть клапан, особенно если он с тонким стержнем. Да и сухари при такой разборке имеют привычку улетать в неизвестном направлении.
Разобранную головку следует полностью очистить от остатков старых прокладок и вымыть. Далее приступают к измерениям и проверкам, позволяющим определить объем необходимых работ.
�� Проверка и дефектовка головки блока цилиндров
Нижняя плоскость головки. Тут понадобятся специальная лекальная линейка длиной от 350 мм, а также набор щупов. Линейку поочередно кладут на плоскость по диагоналям головки и подбирают щуп, свободно проходящий в зазор между линейкой и плоскостью в средней зоне. Максимально допустимая толщина этого щупа составляет 0,05—0,06 мм, в противном случае плоскость придется обрабатывать.
Износ опорных шеек кулачкового вала и его подшипников. Диаметры шеек измеряют микрометром, а отверстий подшипников — нутромером с точностью 0,01 мм. Разность полученных размеров дает зазор в подшипнике, который не должен превышать 0,10 мм. При этом контролируемые поверхности не должны иметь явно выраженных следов износа — круговых канавок, выступов, задиров и т. д. В противном случае распределительный вал заменяют, а головку ремонтируют.
Износ стержней клапанов и направляющих втулок. Микрометром измеряют диаметр стержня в верхней части, непосредственно под канавкой для сухарей, а затем в нижней части рабочей поверхности. Поскольку изношенный стержень может быть овальным, замеры надо делать в нескольких точках по окружности. Износ, то есть разница диаметров в верхней и нижней части стержня, не должен превышать 0,02—0,03 мм, иначе клапан подлежит замене.
Изношенность направляющих втулок определяют специальным нутромером, но допустима и косвенная оценка по люфту нового клапана во втулке, для чего понадобится стойка с индикатором часового типа. Поскольку максимальный износ наблюдается в нижней части втулки, то, измерив боковой люфт тарелки клапана, установленного во втулку, нетрудно по результату определить зазор именно в этом месте. Если зазор превышает 0,07—0,08 мм, втулку необходимо заменить (в крайнем случае — отремонтировать).
Износ седел, толкателей, рычагов, коромысел, кулачков определяется в основном визуально. Износ фасок клапанов можно оценить, приложив к фаске линейку и посмотрев на яркий свет. Если середина фаски “провалена”, а стержень не изношен, то можно обработать фаску и использовать такой клапан вновь. У коромысел помимо состояния поверхностей, контактирующих с клапаном и кулачком, необходимо проверить зазор с осью — он не должен превышать 0,06—0,07 мм. В противном случае двигатель после ремонта головки останется таким же шумным, как был до него.
Различные дефекты местного характера также определяются визуально. Здесь необходимо уделить внимание состоянию поверхности головки, соприкасающейся с окантовкой прокладки: засечки, заусенцы и прочие дефекты обычно приводят к негерметичности соединения головки с блоком цилиндров. Иногда также удается разглядеть трещины в стенках камеры сгорания. Если трещина сквозная (в рубашку охлаждения), то нагара на стенках не будет либо около трещины, либо по всей камере.
�� Проверка головки блока цилиндров на герметичность
Когда есть подозрение, что появилась трещина в камере сгорания, либо ее стенки повреждены обломками деталей, то перед началом ремонта головку надо обязательно проверить на герметичность, иначе весь ремонт может быть впустую. Организовать такую проверку в условиях мастерской непросто, поскольку требуется специальное оборудование.
Чтобы опрессовать головку блока, надо герметично заглушить все окна рубашки охлаждения, выходящие на нижнюю плоскость, а также все фланцы и патрубки на боковых поверхностях, кроме одного, через который будет поступать жидкость. Опрессовывают головку водой, подаваемой специальным ручным плунжерным насосом под давлением 0,6—0,8 МПа. Трещины выявляются по падению давления в течение контрольного времени (от четверти часа до двух часов) и появлению капель воды или течи.
Менее сложна проверка керосином, хотя она требует изготовления герметичных заглушек на седла клапанов. Головку переворачивают камерами сгорания вверх, вворачивают в нее свечи, после чего в подозрительную камеру наливают керосин. Имея очень высокую текучесть, керосин способен проникать в очень малые трещины. При этом его уровень в камере сгорания уменьшается (контрольное время обычно составляет 1—3 часа).
Если трещина обнаружена, головку блока лучше заменить. В принципе, существуют способы ремонта трещин, но обеспечить высокую надежность отремонтированной головки пока не удается из-за несовершенства ремонтных технологий.
Разборка, проверка и сборка головки блока цилиндров, двигателя объёмом 1.8
Головка блока цилиндров отлита из алюминиевого сплава, имеет запрессованные чугунные седла и направляющие втулки клапанов. Верхняя часть втулок уплотняется резинометаллическими маслоотражательными колпачками.
В качестве запасных частей поставляются направляющие втулки с увеличенным наружным диаметром.
В верхней части головки блока цилиндров расположены опоры под шейки распределительного вала. Опоры выполнены разъемными. Верхняя половина находится в корпусах подшипников, а нижняя – в головке блока цилиндров. Отверстия в опорах обрабатываются в сборе с корпусами подшипников, поэтому они не взаимозаменяемы и головку блока цилиндров можно заменить только в сборе с корпусами.
Клапаны приводятся в действие кулачками распределительного вала через гидравлические толкатели. Регулировка зазоров в механизме привода клапанов с гидравлическими толкателями производится при работе двигателя автоматически.
Разборка
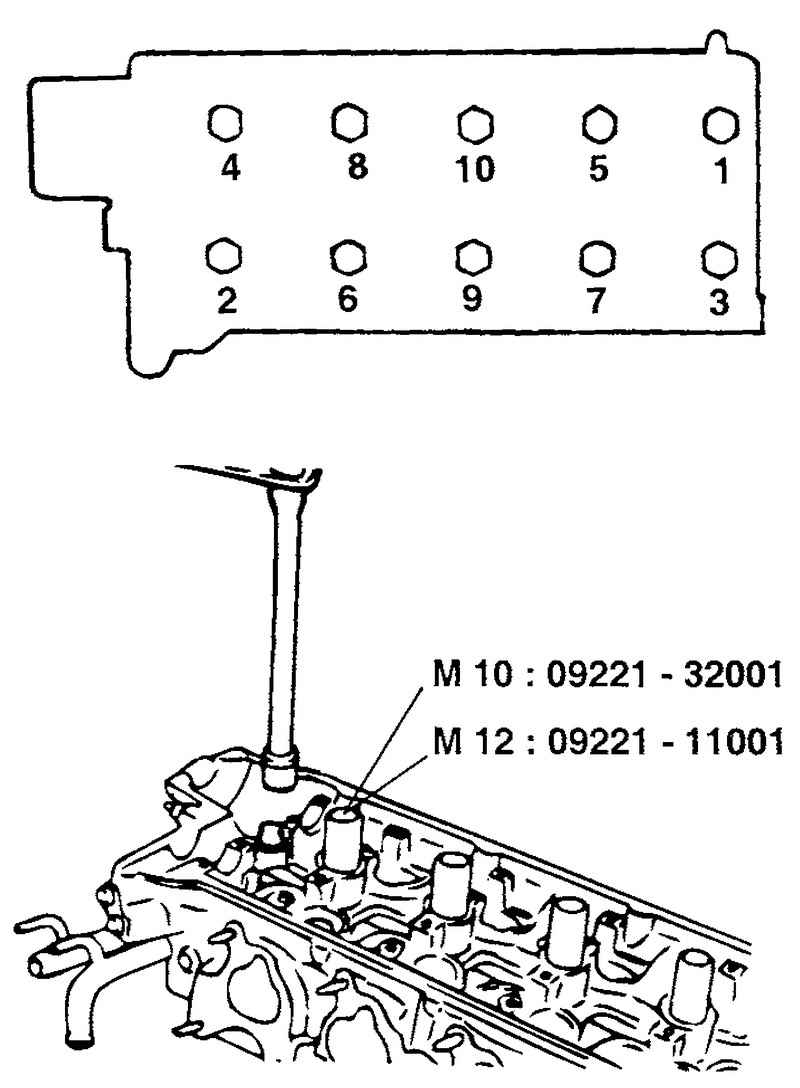
Рис. 2.141. Порядок выворачивания болтов крепления головки блока цилиндров
С помощью специального инструмента (ключи для болта крепления головки блока цилиндров 09221-32001, 09221-11000) отверните болты крепления головки цилиндров в порядке, указанном на рисунке (рис. 2.141).
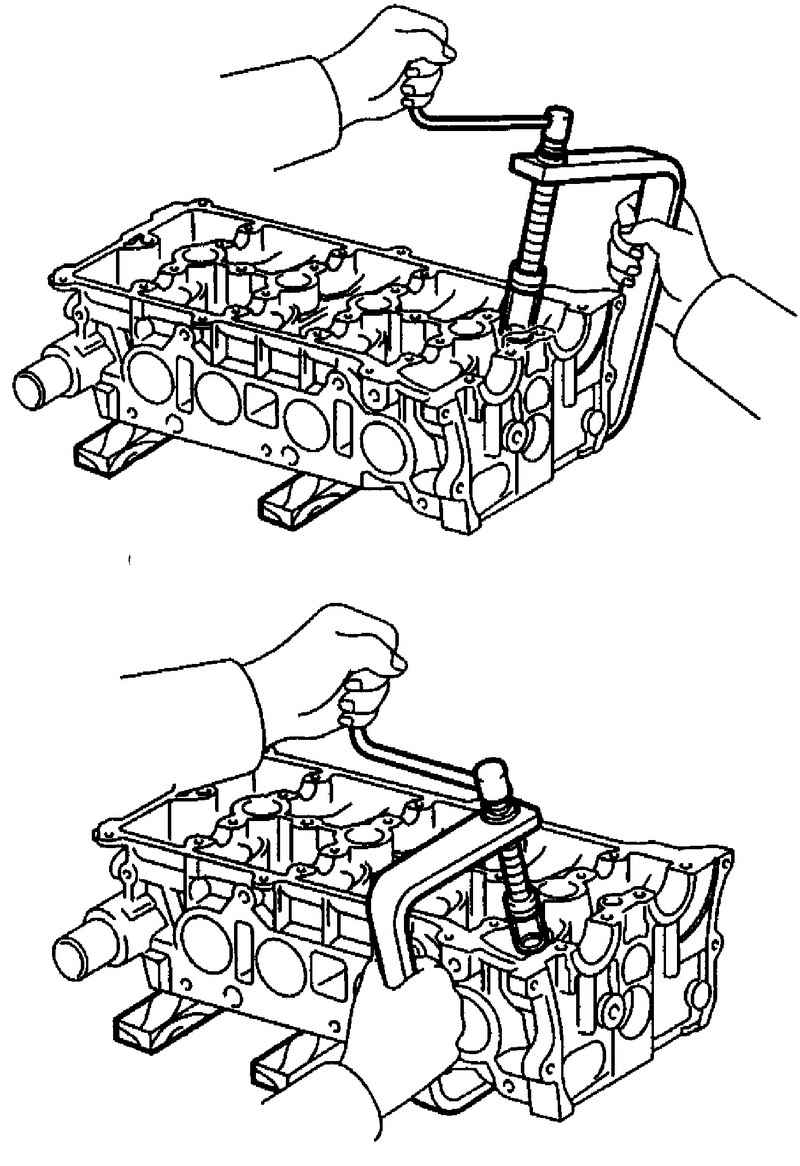
Рис. 2.142. Снятие сухарей, тарелки пружины, пружины и клапана с помощью специального приспособления
С помощью специального инструмента (приспособление для сжатия клапанных пружин 09222-28000 и переходник 09222-28100) извлеките сухари из тарелки пружины клапана. Затем снимите тарелку пружины клапана, пружину клапана, седло пружины клапана и клапан (рис. 2.142).
ПРИМЕЧАНИЕ
Храните детали для каждого из клапанов отдельно комплектом, чтобы не перепутать их при установке.
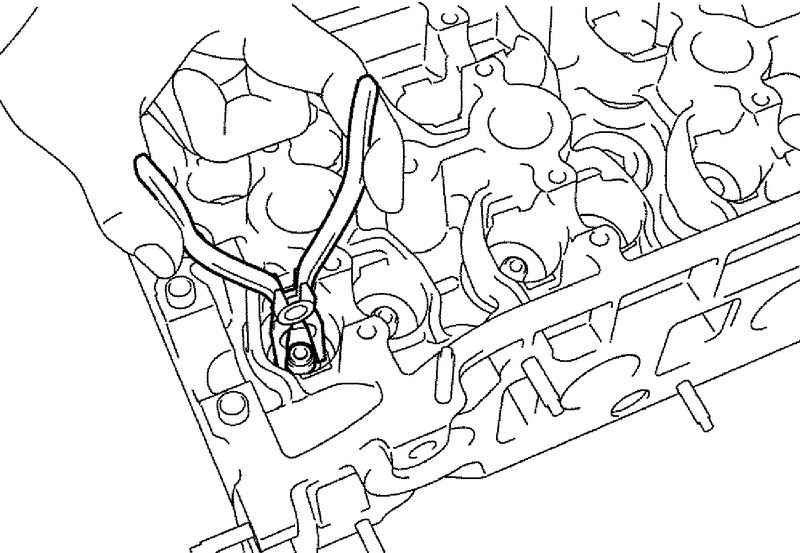
Рис. 2.143. Снятие маслосъемных колпачков
С помощью специального инструмента (съемника маслосъемных колпачков 09222-29000) снимите маслосъемные колпачки (рис. 2.143).
ПРИМЕЧАНИЕ
Не допускается повторное использование маслосъемных колпачков клапанов.
Проверка головки блока цилиндров
Проверьте головку блока цилиндров на отсутствие трещин, повреждений и следов утечки охлаждающей жидкости. При обнаружении трещин замените головку цилиндров.
Полностью очистите головку блока цилиндров от накипи, нагара и остатков старого герметика и прокладки. После очистки каналов для прохода масла продуйте их сжатым воздухом, чтобы удалить возможное засорение.
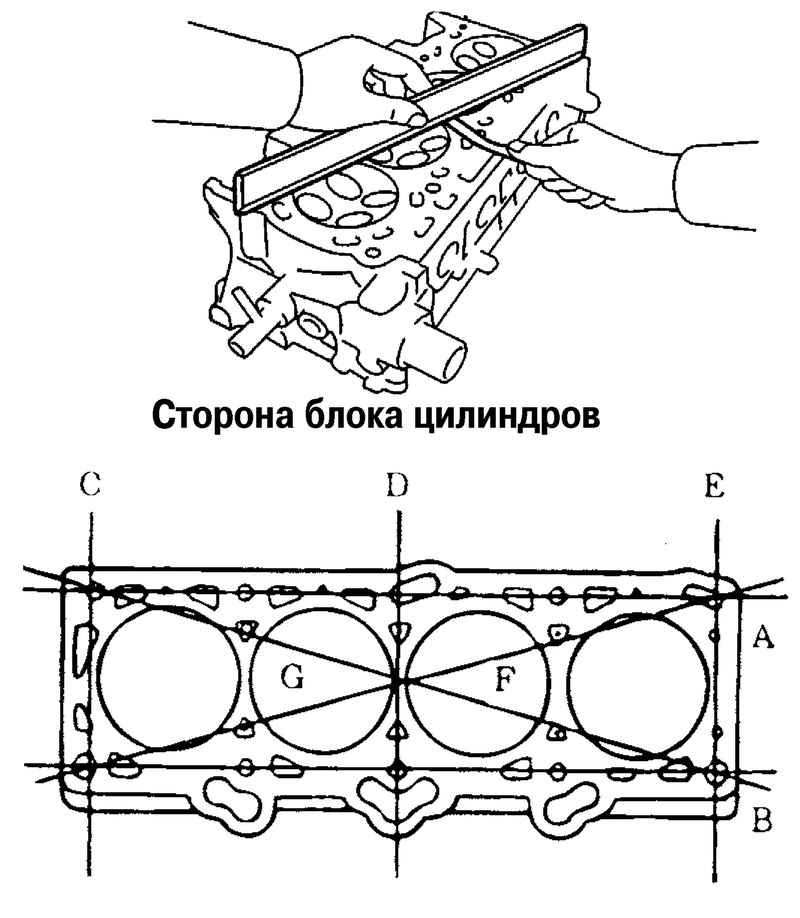
Рис. 2.144. Проверка неплоскостности привалочной поверхности головки блока цилиндров
Проверьте неплоскостность привалочной поверхности головки блока цилиндров в направлениях, показанных на рисунке рис. 2.144.
Если неплоскостность превышает предельно допустимое значение в каком-либо направлении, то либо замените головку цилиндров, либо слегка отшлифуйте привалочную поверхность головки цилиндров.
Неплоскостность привалочной поверхности головки цилиндров:
– номинальное значение – меньше 0,03 мм;
– предельно допустимое значение – 0,06 мм.
Детали клапанного механизма
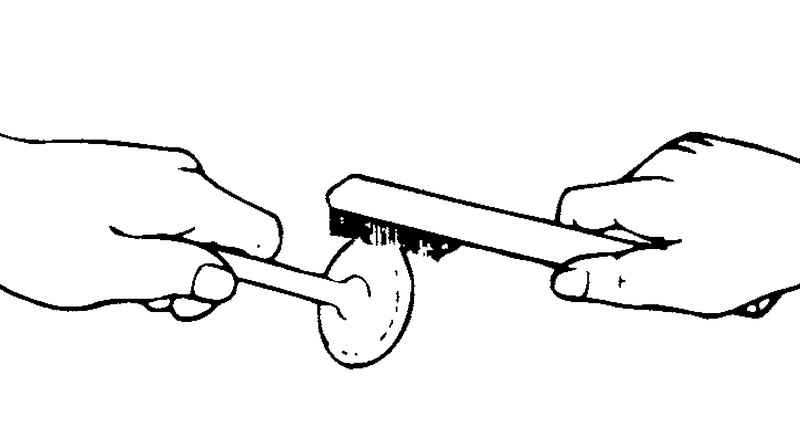
Рис. 2.145. Очистка клапана
С помощью проволочной щетки тщательно очистите клапан (рис. 2.145).
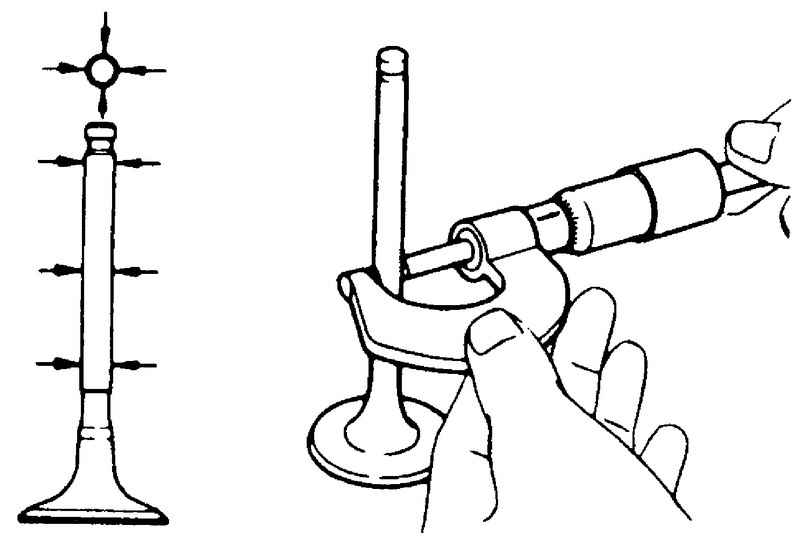
Рис. 2.146. Проверка клапана
Проверьте каждый клапан и его стержень на отсутствие износа, повреждений и деформации тарелки (рис. 2.146).
Замените клапан при необходимости. Если на торце стержня клапана образовались вмятины или присутствует значительный износ, обработайте торец стержня клапана. Толщина снимаемого слоя при механической обработке торца стержня клапана должна быть минимальной. Кроме того, обработайте рабочую фаску седла клапана.
Замените клапан, если толщина тарелки клапана меньше предельно допустимого значения.
Значения толщины тарелки клапана приведены ниже.
— впускной клапан – 1,15 мм;
— выпускной клапан – 1,35 мм.
Предельно допустимое значение:
— впускной клапан – 0,80 мм;
— выпускной клапан – 1,00 мм.
Пружины клапанов
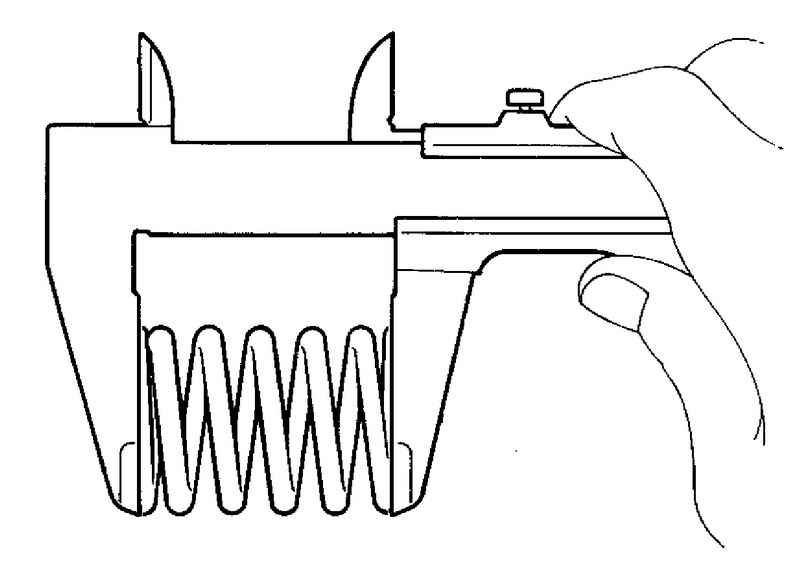
Рис. 2.147. Измерение длины пружины клапана всвободном состоянии
Проверьте длину каждой пружины клапана в свободном состоянии. Если длина пружины меньше предельно допустимого значения, замените пружину клапана (рис. 2.147).
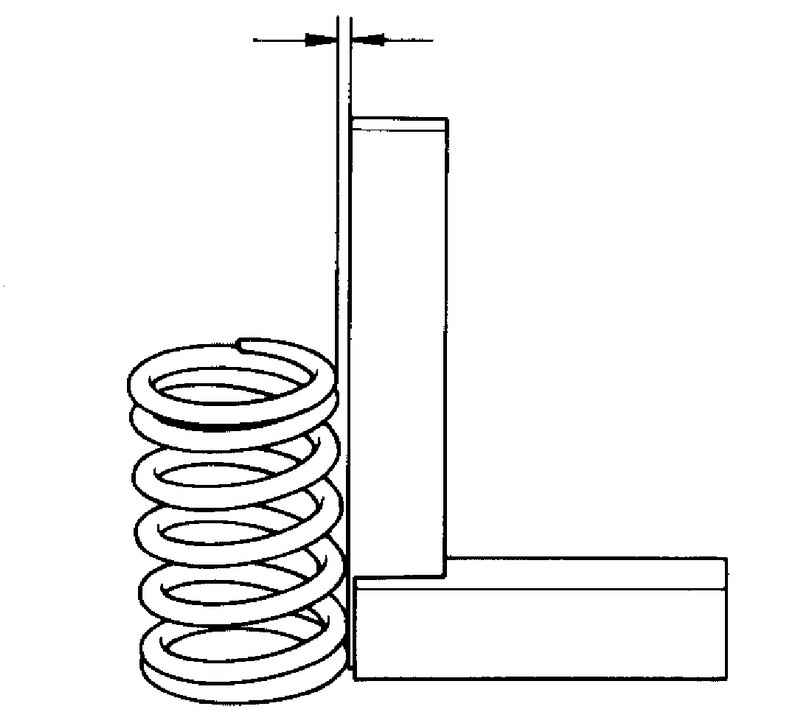
Рис. 2.148. Проверка отклонения оси пружины
С помощью угольника проверьте отклонение оси каждой пружины от перпендикуляра к опорной поверхности (неперпендикулярность) (рис. 2.148).
Если неперпендикулярность больше предельно допустимого значения, замените пружину клапана.
Пружина клапана
Номинальное значение длины пружины в свободном состоянии: 48,86 мм.
Длина пружины под нагрузкой 183 Н: 39,00 мм.
Длина пружины под нагрузкой 400 Н : 30,50 мм.
Отклонение оси пружины (неперпендикулярность): 1,5° или меньше.
Предельно допустимое значение
Длина пружины в свободном состоянии : 47,86 мм.
Отклонение оси пружины (неперпендикулярность): 3°.
Направляющие втулки клапанов
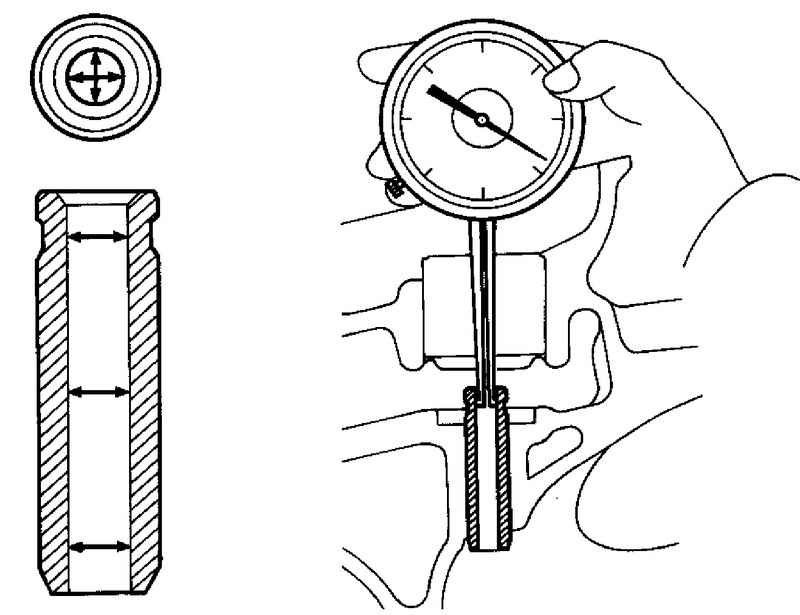
Рис. 2.149. Проверка зазора между направляющей втулкой и стержнем клапана
Проверьте зазор между направляющей втулкой клапана и стержнем клапана (в нескольких точках по длине). Если зазор больше предельно допустимого значения, замените направляющую втулку клапана (рис. 2.149).
Значения величины зазора между направляющей втулкой и стержнем клапана приведены ниже.
— впускной клапан – 0,02–0,05 мм;
— выпускной клапан – 0,035–0,065 мм.
Предельно допустимое значение:
— впускной клапан – 0,10 мм;
— выпускной клапан – 0,13 мм.
Восстановление седла клапана
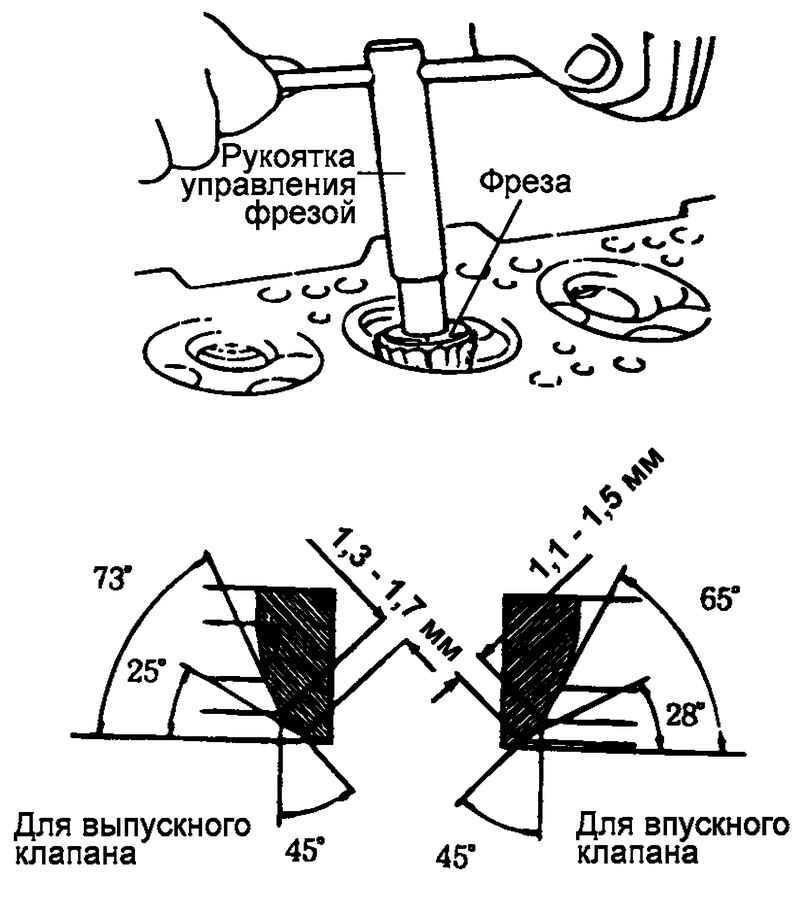
Рис. 2.150. Схема востановления седла клапана
Проверьте седло клапана на отсутствие следов перегрева и неравномерного контакта с рабочей фаской тарелки клапана. При необходимости либо восстановите (механически обработайте), либо замените седло клапана. Перед восстановлением седла клапана проверьте направляющую втулку клапана на отсутствие износа. Если направляющая втулка изношена, сначала замените ее, а затем восстановите седло клапана. Восстановление седла клапана производится специальным инструментом (фрезами или на станочном оборудовании). Ширина контактной поверхности седла клапана должна соответствовать номинальным значениям и пятно контакта должно быть расположено равномерно по центру рабочей фаски тарелки клапана. После восстановления седла клапан и седло клапана следует притереть с использованием притирочной пасты.
Замена седла клапана
Механически обработайте (срежьте) заменяемое седло клапана изнутри для уменьшения толщины его стенок.
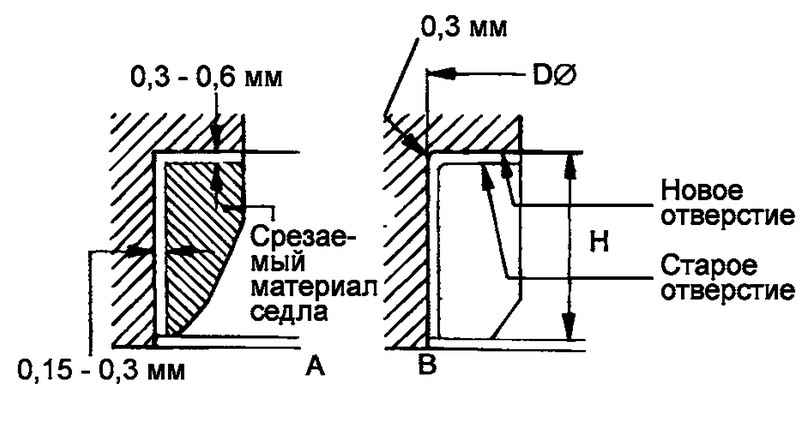
Рис. 2.151. Схема расточки отверстия в головке блока цилиндров
Расточите отверстие в головке блока цилиндров для установки седла клапана соответствующего ремонтного размера (увеличенного диаметра) (рис. 2.151).
Нагрейте головку цилиндров до температуры примерно 250°С и запрессуйте новое седло ремонтного размера в посадочное отверстие головки цилиндров.
Притрите клапан к новому седлу с использованием притирочной пасты.
Ширина контактной поверхности седла клапана для впускного канала – 1,1–1,5 мм, для выпускного канала – 1,3–1,7 мм.
Замена направляющей втулки клапана
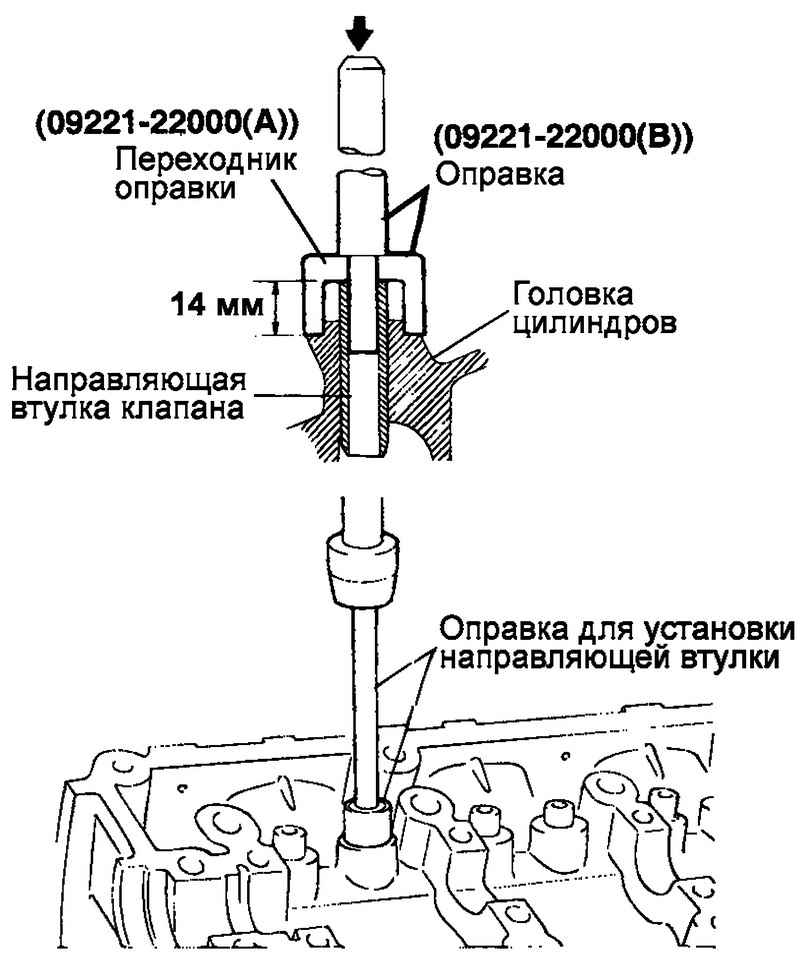
Рис. 2.152. Выпрессовка старой направляющей втулки клапана
С помощью специального инструмента (оправка для установки направляющей втулки 09221-22000А/В) выпрессуйте старую направляющую втулку клапана из головки блока цилиндров в направлении поверхности под прокладку (рис. 2.152).
Расточите отверстие головки блока цилиндров для установки направляющей втулки клапана соответствующего ремонтного размера (увеличенного диаметра).
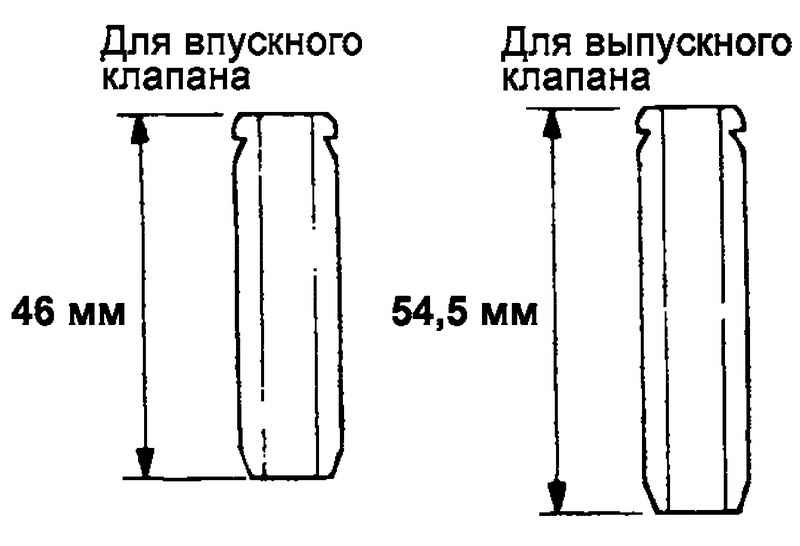
Рис. 2.153. Разница значений длины направляющих втулок для впускного и выпускного клапанов
С помощью специального инструмента (оправка для установки направляющей втулки 09221-22000А/В) запрессуйте новую направляющую втулку клапана со стороны верхней поверхности головки цилиндров. Обратите внимание на разницу значений длины направляющих втулок для впускного и выпускного клапанов (рис. 2.153).
ПРИМЕЧАНИЕ
Не устанавливайте направляющую втулку клапана, если она не соответствует ремонтному размеру.
После установки направляющей втулки клапана вставьте новый клапан и проверьте, что зазор между направляющей втулкой и стержнем клапана соответствует номинальному значению.
После замены направляющей втулки клапана проверьте правильность посадки клапана в седло. При необходимости обработайте седло клапана.
Сборка
Нанесите моторное масло на все трущиеся и вращающиеся детали.
Установите седла пружин клапанов.
ПРИМЕЧАНИЕ
Тщательно очистите все детали перед сборкой.
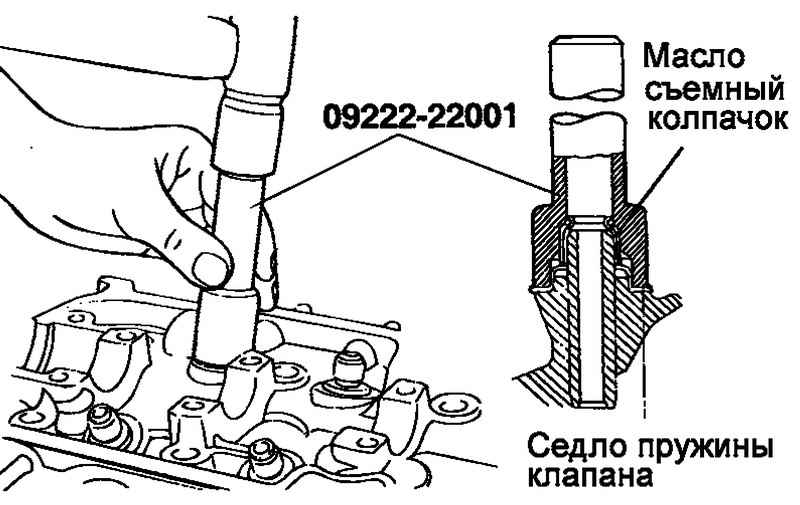
Рис. 2.154. Установка маслосъемного колпачка
С помощью специального инструмента (оправка для установки маслосъемного колпачка 09222-22001) легким ударом установите маслосъемный колпачок на место (рис. 2.154).
ПРИМЕЧАНИЕ
Повторное использование маслосъемных колпачков не допускается.
Неправильная установка маслосъемного колпачка может привести к появлению утечек масла через направляющую втулку клапана.
Смажьте стержень клапана моторным маслом. Вставьте клапан в направляющую втулку.
Не применяйте усилия при проходе стержня клапана через маслосъемный колпачок. После установки клапана проверьте плавность его перемещения.
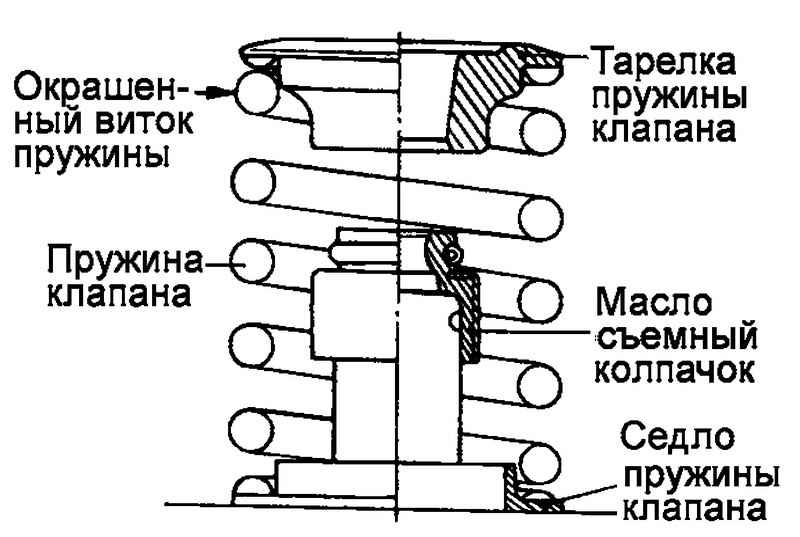
Рис. 2.155. Схема установки пружины клапана
Установите пружину клапана так, чтобы окрашенный виток пружины был расположен около тарелки пружины (вверху), и затем установите тарелку пружины клапана (рис. 2.155).
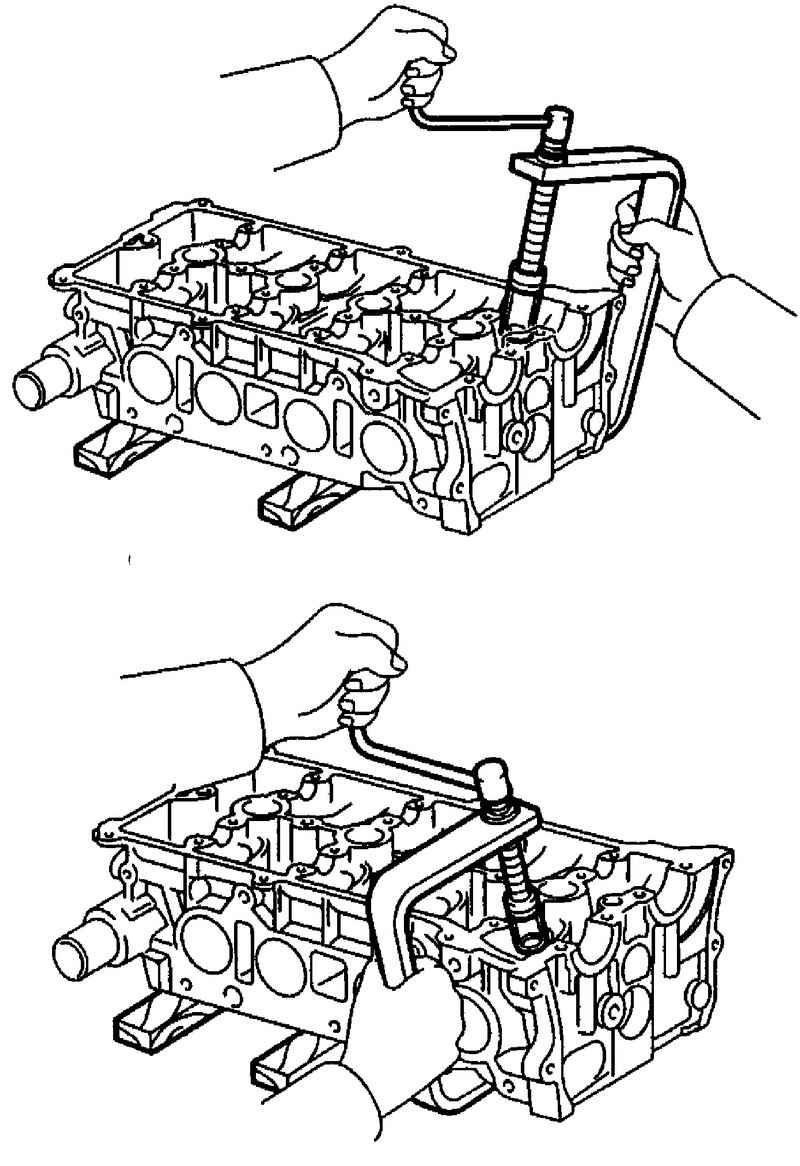
Рис. 2.156. Установка сухарей
С помощью специального инструмента (приспособление для сжатия клапанных пружин 09222-28000 и переходник 09222-28100) сожмите пружину клапана и установите сухари. Перед снятием специального инструмента после установки клапана проверьте надежность установки сухарей (рис. 2.156).
ПРИМЕЧАНИЕ
При сжатии пружины клапана следите за тем, чтобы тарелка пружины не касалась маслосъемного колпачка.
Очистите привалочные плоскости под прокладку на головке и блоке цилиндров.
Проверьте соответствие идентификационных меток прокладки головки цилиндров техническим данным.
Установите прокладку головки цилиндров на блок цилиндров идентификационной меткой вверх (к головке цилиндров).
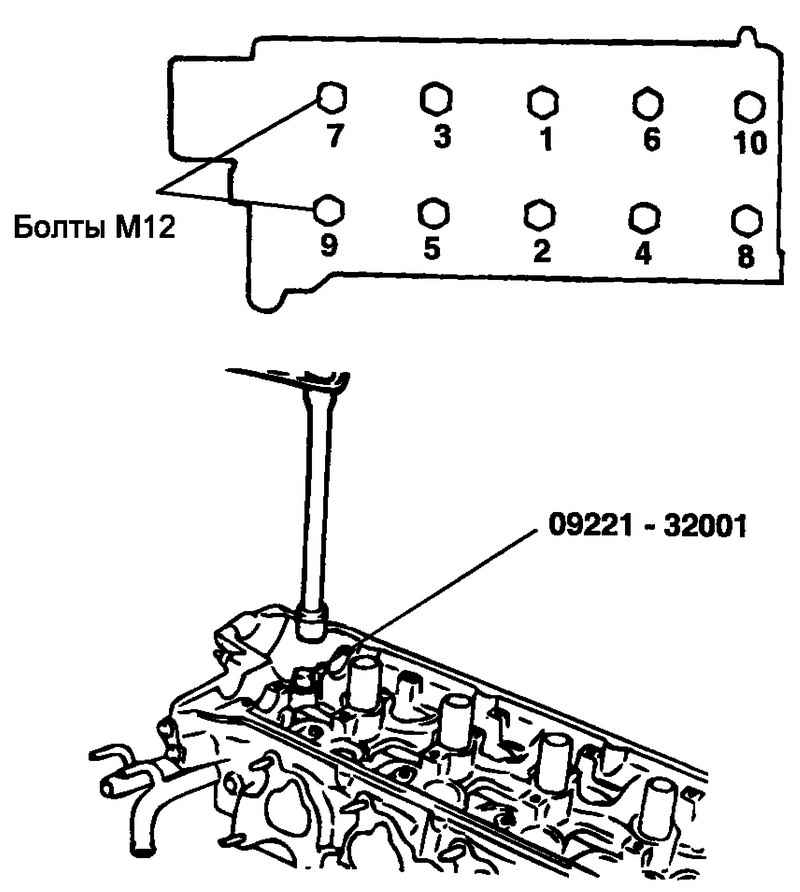
Рис. 2.157. Порядок затягивания болтов крепления головки блока цилиндров
Затяните болты крепления головки блока цилиндров номинальным моментом в порядке, показанном на рисунке рис. 2.157.
Ремонт головки блока цилиндров от «А» до «Я»

Пользователи нашего ресурса уже знают, что такое ГБЦ и какую функцию она выполняет. Но не каждый автомобилист знает, в каких случаях необходим ремонт головки и что для этого нужно. Из этой статьи вы можете узнать, как происходит ремонт головки блока цилиндров и в каких случаях он производится.
В каких случаях ГБЦ нуждается в ремонте?
В принципе с головкой блока цилиндров может случиться все что угодно, начиная от поломки мелких деталей и заканчивая появлением трещин в самой структуре головки. Но все эти нюансы мы рассматривать не будем, а остановимся на самых характерных поломках крупных узлов и элементов.

Процесс шлифовки узла ГБЦ
Есть несколько причин, из-за которых происходит поломка и, соответственно, ремонт головки блока цилиндров.
- регулярная езда на перегретом моторе;
- нарушение работы и поломки в системе смазки ДВС (имеется в виду некачественная моторная жидкость, попадание антифриза или топлива в масло);
- износ компонентов в результате отработанного ресурса эксплуатации.
В каких же случаях необходим ремонт ГБЦ?
- Выход из строя распределительного вала или других компонентов, связанных с этим узлом.
- Выход из строя направляющих втулок.
- Поломка чугунных блоков цилиндров и появление трещин на головке. В данном случае процесс ремонта в домашних условиях осуществляется исключительно в том случае, когда у вас есть сварочное оборудование и вы умеете им пользоваться.
- Замена самих цилиндров. На них могут появиться задиры, трещины или цилиндры попросту могли уже «отжить» свой срок.
- Обрыв клапанов или шатуна. Такие поломки ГБЦ впоследствии могут стать причиной необходимости капитального ремонта мотора.
- Появление трещин в гильзе. Обычно такая проблема возникает в тех случаях, когда автомобилист или мастер на СТО неправильно затянул винты крепления головки.
- Пробитая прокладка. Также является одной из наиболее часто встречаемых поломок. Обычно изнашивается по причине отработанного ресурса эксплуатации.
Собственно, это только малая часть причин, по которым необходимо снятие головки блока цилиндров и ее ремонт. Более подробно о наиболее распространенных методах ремонта неисправностей мы расскажем ниже.
Руководство по ремонту
Любое руководство по ремонту данного узла подразумевает его демонтаж и установку. Если вы не знаете, как снять ГБЦ, то может более подробно почитать об этом в нашей статье. Обо всех остальных способах ремонта вы можете узнать ниже.
Замена клапанов ГБЦ
Процедура рассухаривания и замены клапанов по статистике чаще всего проводится на старых отечественных авто и иномарках. Но она является актуально и для более новых машин как российского, так и зарубежного производства. Для этого вы должны знать, как минимум, как происходит снятие и установка головки блока цилиндров. Чтобы заняться рассухариванием, следует купить специальный прибор, который так и называется — рассухариватель. Он может иметь разную конструкцию для определенной модели машины.
Если рассухаривателя у вас нет, то можно воспользоваться обычной металлической трубкой. Диаметр трубы должен составлять около 2 см. Под клапан следует подставить опору в камере сгорания. Головку БЦ поставьте на пол. Затем подставьте трубку на верхнюю часть клапана, ударьте по ней молотком. Ударив несколько раз, так называемые сухари рассыпятся и освободят пружинку. Пружинки демонтируются, после чего вынимаются сами клапаны. Их замена и установка происходит в обратной последовательности.
Замена втулок
Замена втулок осуществляется в том случае, когда эти элементы отработали свой ресурс эксплуатации. Для демонтажа следует использовать специальную оправку. Втулки без проблем демонтируются, мы рекомендуем покупать новые втулки диаметром на 0.05 см больше родных.
Для установки новых втулок вам потребуется:
- оправка для установки;
- смазка (можно использовать обычное моторное масло);
- молоток.
ГБЦ устанавливается на подставку, а втулки смазываются смазкой. ГБЦ желательно нагреть до 100 градусов, для этого можно использовать электрическую плитку. Чтобы втулки еще легче вошли, можно поместить их на тридцать минут в морозильную камеру (до того, как смазать маслом). Когда все втулке заменены, нужно подождать какое-то время, пока головка остынет. Необходимо, чтобы клапаны не болтались, но и не заедали, в противном случае ремонт ГБЦ будет бесполезным.
Притирка клапанов
Если вы уже знаете, как осуществляется снятие и установка головки блока цилиндров, то завершающим этапом ремонта будет притирка клапанов и проверка герметичности прокладки. После замены данных элементов их притирка делается с той целью, чтобы эти элементы наиболее плотно прилегали к седлам.
Вам необходимо будет приобрести притирочную пасту, затем этим веществом нужно обработать клапан со всех сторон. После этого клапан устанавливается в головку.
Затем клапан необходимо будет вращать, для этого можно воспользоваться одним из наиболее актуальных методов.
- Первый метод — дедовский. Можно использовать кусочек шланга, который должен подходить под диаметр клапана. Шланг зажимается между ладонями и вращается сначала в одну, потом в другую сторону, поочередно. Такой метод является не особо удобным, ведь он был актуален не менее 30 лет назад.
- Современный метод. Чтобы облегчить этот процесс, можно использовать специальное приспособление для притирки элемента, продается в любом автомобильном магазине. Таким образом притереть клапан будет гораздо легче.
Чтобы понять, что клапан достаточно притерся, необходимо оценить визуально поверхность места установки и торцевой части клапана. Она должна быть матовой и непрерывной.
Специалисты не рекомендуют делать такие вещи, если не знаете, как правильно, потому что можно притереть и собрать, а она не работает, и придется менять седла клапана. А при разборе оказывается, нужно было всего лишь прирезать и притереть.
Что касается герметичности ГБЦ, то после замены прокладки этому моменту также следует уделить внимание. Герметичность проверяется путем залива керосина или топлива во впускной и выпускной коллекторы. Если все сделано качественно, то в течении 5-7 минут из под клапанов ГБЦ не будет вытекать жидкость, это является показателем.
Видео «Замена прогоревшего клапана»
Более подробно о том, как осуществляется замена прогоревшего компонента головки блока цилиндров, вы можете узнать из этого видео.